
Un método para relacionar ajuste, variación del producto y desempeño real de la línea.
¿Qué significa realmente calibrar una dosificadora industrial?
En planta, “calibrar la dosificadora” suele utilizarse para describir todo el proceso de medición y ajuste. Sin embargo, técnicamente son acciones diferentes. Según el Vocabulario Internacional de Metrología del BIPM, calibrar permite conocer qué tan confiable es un instrumento de medición al compararlo con una referencia conocida. En este caso, se calibra o comprueba la balanza utilizada para pesar las muestras. Después se ajusta la dosificadora modificando parámetros como el tiempo, los pulsos o las revoluciones. Finalmente, se verifica el resultado pesando nuevamente varias dosificaciones consecutivas para confirmar si el promedio y la variación cumplen los límites definidos.
El objetivo no es lograr una unidad “perfecta”, sino centrar el proceso y mantener su variación bajo control. Un sobrellenado pequeño, repetido miles de veces, se convierte en costo; el subllenado expone a incumplimientos y reprocesos. Para diagnosticar correctamente deben separarse tres fuentes: el sistema de medición, la dosificadora y la variación propia del producto. Tecnoembalaje integra este análisis dentro de la selección y puesta a punto de la maquinaria de empaque industrial.
Antes de tocar un parámetro, defina qué significa “correcto”
El valor objetivo no siempre coincide con el límite mínimo declarado ni con la capacidad nominal del envase. Calidad y producción deben establecer el contenido nominal, el objetivo operativo, las tolerancias internas, la frecuencia de control y la reacción ante desviaciones. Cuando el producto se comercializa preempacado en Colombia, estas decisiones también deben contrastarse con la orientación de la SIC sobre contenido neto y control metrológico y con la regulación sectorial aplicable. El margen operativo debe absorber la variación normal sin convertir el sobrellenado en la solución permanente.
Después se define cómo se comprobará la cantidad entregada. Para líquidos, pesar suele ser más repetible que leer el nivel en un recipiente, siempre que se controle la densidad cuando sea necesario convertir masa en volumen. En polvos y granulados, el peso ayuda a detectar cambios de densidad aparente, compactación y alimentación. La balanza debe tener resolución adecuada, estar sobre una superficie estable y contar con calibración o verificación vigente; de lo contrario, se intentará corregir la dosificadora con un sistema de medición poco confiable.
Estabilizar el sistema: la dosificadora no trabaja sola
El principio de dosificación determina qué variable puede ajustarse y qué fuentes de variación deben vigilarse. Una llenadora de pistón desplaza un volumen geométrico, pero responde al aire atrapado, las válvulas, los sellos y la viscosidad. Una bomba depende de velocidad, tiempo y comportamiento del fluido. Un tornillo sinfín entrega material según revoluciones y llenado de las hélices, por lo que la densidad aparente y la aireación modifican el peso. Un vaso volumétrico depende del llenado uniforme y del asentamiento del producto. La guía de tipos de dosificadores para la industria de alimentos explica estas diferencias antes de intentar trasladar una receta entre productos o equipos.
Con el principio identificado, lleve el producto a su temperatura normal, mézclelo o acondiciónelo conforme al proceso, estabilice el nivel de la tolva y purgue el aire cuando corresponda. Confirme que boquillas, mangueras, válvulas y sellos estén limpios y sin fugas. Estos pasos no son preparación secundaria: si la alimentación cambia durante la prueba, el ajuste obtenido no representará la producción.
Mida una línea base antes de corregir el equipo
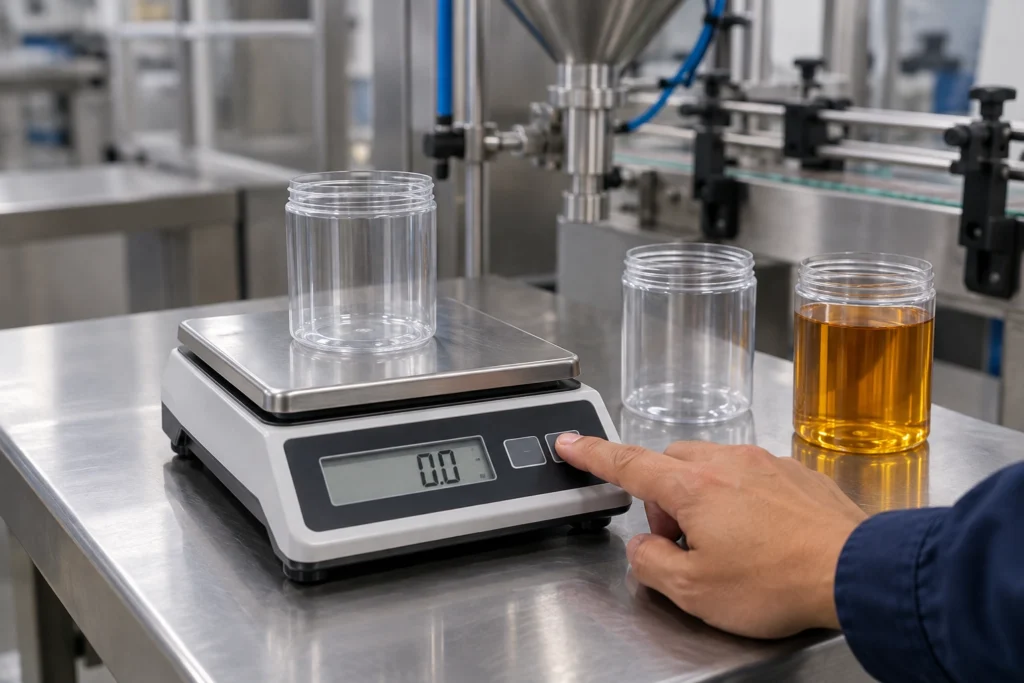
Comience registrando producto, lote, temperatura, equipo, formato, boquilla, velocidad, parámetro inicial y balanza. Después determine la tara (el peso del recipiente vacío que debe descontarse para conocer únicamente la cantidad de producto). Puede pesar cada recipiente antes del llenado o colocarlo vacío sobre la balanza y usar la función “tara” para llevar la lectura a cero; si los envases presentan una variación apreciable, no conviene asumir que todos pesan lo mismo. El NIST Handbook 133 explica la diferencia entre peso bruto, tara y contenido neto en procedimientos de verificación de productos empacados.
Antes de formar la muestra, ejecute varios ciclos de estabilización y exclúyalos del análisis. Luego tome una serie consecutiva —por ejemplo, entre 10 y 30 unidades como punto de partida operativo, según el riesgo y la variación— sin escoger únicamente los resultados que parecen buenos. Calcule el promedio para ubicar el centro del proceso y use el rango o la desviación estándar para observar la dispersión. La cantidad de muestras debe justificarse para cada proceso; 10 a 30 unidades no es un requisito normativo universal.
Interprete los datos antes de mover el parámetro. Si toda la serie está desplazada de manera similar, puede requerirse una corrección de volumen, carrera, tiempo, pulsos o revoluciones. Si el promedio es adecuado pero la dispersión es alta, aumentar el objetivo solo oculta la inestabilidad y eleva el sobrellenado: primero deben revisarse la alimentación, el aire, el goteo, las válvulas, la velocidad o la variación del producto. Aplique una corrección pequeña, deje estabilizar y repita una serie completa; una sola muestra posterior al ajuste no demuestra capacidad.
Finalmente, compruebe el ajuste a velocidad sostenible, con arranques, paradas y reposición de producto. En equipos de varias boquillas, analice cada canal por separado. Para dosificación por pesaje automático, la Recomendación OIML R 61-1:2017 contempla pruebas con el material previsto, bajo condiciones normales, y excluye los ciclos de estabilización. No debe extenderse automáticamente a sistemas volumétricos, de pistón, por tiempo o por tornillo que no pesen cada dosificación.
El promedio indica dónde está el proceso; la dispersión muestra si es estable
Con la línea base completa, el patrón de los resultados orienta el diagnóstico. Un promedio alto con poca dispersión apunta a sobrellenado sistemático: puede provenir de un ajuste conservador, goteo después del corte o una compensación excesiva para evitar unidades bajas. Un promedio bajo con poca dispersión indica que el proceso está centrado por debajo del objetivo, aunque antes de aumentar el parámetro deben descartarse falta de alimentación, aire en el circuito o cambios de viscosidad.
Cuando el promedio parece correcto pero las unidades se separan mucho entre sí, el problema es la estabilidad. En líquidos, revise temperatura, espuma, succión, presión de alimentación y tiempo de cierre de válvulas. En polvos, observe puentes, compactación, humedad y nivel de tolva. En granulados, compruebe distribución de tamaños y llenado del vaso. Tecnoembalaje recomienda corregir primero la causa física; subir el objetivo para cubrir una dispersión alta transforma una falla de proceso en sobrellenado permanente.
| Patrón observado | Interpretación probable | Siguiente revisión |
| Promedio alto y dispersión baja | Sobrellenado sistemático. | Reducir ajuste gradualmente y repetir serie. |
| Promedio bajo y dispersión baja | Centro del proceso insuficiente. | Revisar ajuste y alimentación. |
| Promedio correcto y dispersión alta | Proceso inestable. | Producto, aire, válvulas, nivel o velocidad. |
| Una boquilla se desvía | Problema localizado. | Analizar cada canal por separado. |
Si el comportamiento cambia entre productos, la guía para elegir un dosificador de líquidos industrial ayuda a relacionar viscosidad, principio de dosificación y condiciones de prueba antes de interpretar los resultados.
El ajuste solo sirve si se sostiene durante el turno
Después de aprobar el resultado, convierta la configuración en una receta controlada y registre producto, formato, boquilla, velocidad y parámetros. Defina controles al arranque, después de cambios de lote o temperatura, tras paradas prolongadas y a intervalos basados en riesgo. Así, la calibración deja de ser una intervención aislada y se convierte en seguimiento: las tendencias permiten actuar antes de que el proceso salga de especificación.
El sistema de medición también debe protegerse: pesas patrón, balanzas y recipientes de referencia requieren identificación, limpieza y trazabilidad metrológica. En Colombia, la SIC regula el control del contenido de productos preempacados; sus planes oficiales de muestreo no son automáticamente el método de control interno del productor. El NIST Handbook 133 ofrece procedimientos complementarios desarrollados para Estados Unidos. Ninguna de estas referencias sustituye la regulación colombiana ni el criterio del responsable de calidad y metrología.
| ¿Cómo preparar una prueba con Tecnoembalaje? Lleve el producto y sus variaciones, el envase, la cantidad objetivo, la velocidad sostenible y las condiciones ambientales. La prueba debe registrar la configuración, los parámetros, el montaje y el comportamiento después de arranques y reposiciones. El resultado esperado es una receta repetible y un criterio de aceptación que producción pueda aplicar. Consulte las soluciones de maquinaria de empaque de Tecnoembalaje o solicite una prueba de dosificación por WhatsApp con su producto real. |
Preguntas frecuentes FAQ
¿Cuántas muestras se necesitan para calibrar?
Una muestra aislada no es suficiente. El tamaño debe definirse por riesgo y variación; una serie de 10 a 30 unidades es útil para ajuste inicial, seguida de una corrida representativa.
¿Se calibra por volumen o por peso?
Depende del proceso. El peso suele facilitar una comparación trazable; si el valor comercial es volumen, debe controlarse la densidad y el método de conversión.
¿Por qué cambia el llenado al aumentar la velocidad?
Porque disminuyen los tiempos de alimentación, estabilización o corte y pueden cambiar presión, goteo, aireación y respuesta de válvulas.
¿Subir el parámetro soluciona una dosificación inestable?
Solo desplaza el promedio. Si la dispersión es alta, primero debe corregirse la causa mecánica o la variación del producto.